


| Nota | Cod | Densitatea de curent admisibilă | Materii prime | Scenarii de aplicare |
|---|---|---|---|---|
| Putere obișnuită | RP | Mai mic sau egal cu 17 A/cm² | Cocs de petrol | EAF mic, cuptor de rafinare, cuptor cu arc scufundat |
| Putere mare | HP | 18–25 A/cm² | Cocs de petrol premium | EAF de dimensiune-medie (50–100 tone) |
| Putere ultra mare | UHP | Mai mare sau egal cu 25 A/cm² | Cocs de ac (materia primă de bază) | UHP EAF mare (peste 100 de tone), cuptor cu arc electric DC |
| Putere semi-ultra mare | SHP | 22–25 A/cm² | Cocs de petrol modificat | Aplicație intermediară între HP și UHP (clasificare standard non-națională) |
| Articol | Unitate | UHP (Ultra High Power) | CP (putere mare) | RP (putere regulată) | Standard de testare | Influență cheie |
|---|---|---|---|---|---|---|
| Densitate în vrac | g/cm³ | Mai mare sau egal cu 1,85 | Mai mare sau egal cu 1,82 | Mai mare sau egal cu 1,78 | GB/T 24529 | Densitatea mai mare aduce o conductivitate electrică și o rezistență mecanică mai bună |
| Rezistivitate electrică | μΩ·m | Mai mic sau egal cu 8,0 | Mai mic sau egal cu 9,0 | Mai mic sau egal cu 10,0 | GB/T 24273 | O valoare mai mică înseamnă mai puțină pierdere de putere și o eficiență de lucru mai mare |
| Rezistența la încovoiere | MPa | Mai mare sau egal cu 12,0 | Mai mare sau egal cu 10,0 | Mai mare sau egal cu 8,0 | GB/T 3074.1 | Determină rezistența la impactul mecanic și la vibrația arcului |
| Rezistența la compresiune | MPa | Mai mare sau egal cu 45,0 | Mai mare sau egal cu 40,0 | Mai mare sau egal cu 35,0 | GB/T 3074.2 | Rezistă la impactul de sarcină și la deformarea{0}}la temperatură ridicată |
| Modulul elastic | GPa | 10–12 | 8–10 | 6–8 | GB/T 3074.3 | Afectează rezistența la șoc termic și duritatea la rupere |
| CTE (20–200 grade) Coeficientul de dilatare termică | μm/(m·K) | 0.4–0.6 | 0.6–0.8 | 0.8–1.0 | GB/T 3074.4 | Coeficientul mai mic asigură o stabilitate superioară la șoc termic |
| Conținut de cenușă | % | Mai mic sau egal cu 0,15 | Mai mic sau egal cu 0,20 | Mai mic sau egal cu 0,30 | GB/T 3521 | Conținut mai mic de cenușă echivalează cu o puritate mai mare și o rezistență mai bună la oxidare |
| Grad de grafitizare | % | Mai mare sau egal cu 98 | Mai mare sau egal cu 95 | Mai mare sau egal cu 90 | XRD (d₀₀₂) | Reglează conductivitatea electrică și rezistența la temperaturi ridicate{0} |
| Porozitate aparentă | % | Mai mic sau egal cu 18 | Mai mic sau egal cu 20 | Mai mic sau egal cu 22 | GB/T 24529 | Porozitatea mai scăzută îmbunătățește compactitatea și performanța anti{0}}oxidare |

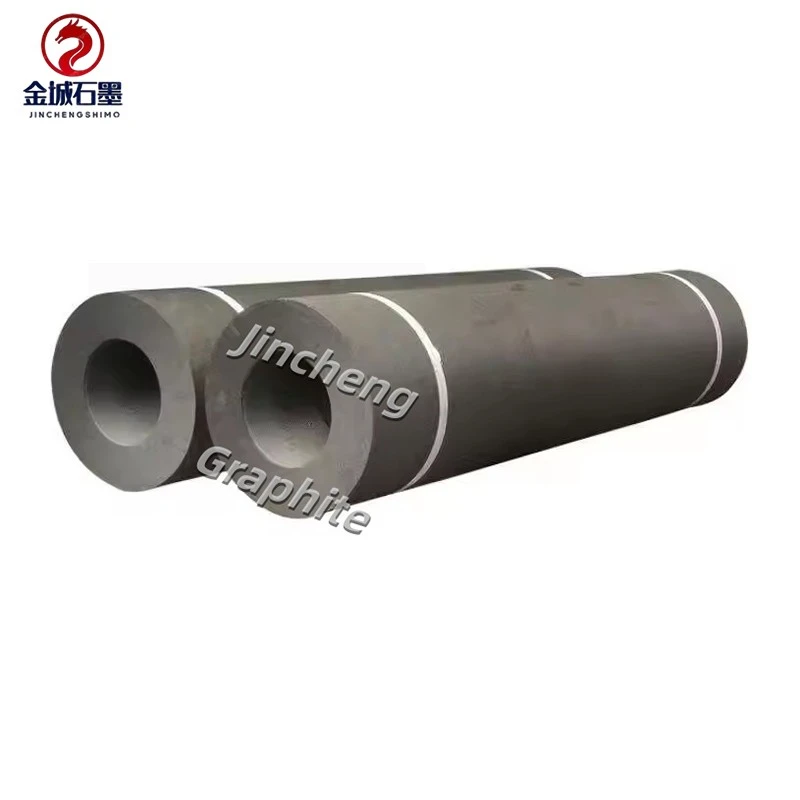
Caracteristica de bază (avantaj de adaptabilitate pentru fabricarea oțelului cuptorului cu arc electric)
1. Stabilitate remarcabilă la-temperatură ridicată
Temperatura de sublimare 3800 de grade, depășind cu mult temperatura maximă a cuptorului cu arc electric (3500 de grade), fără risc de topire
Îmbunătățirea rezistenței la temperaturi ridicate (2000 de grade): rezistența la tracțiune este de 1,6 ori mai mare decât la temperatura camerei, iar rezistența la impactul arcului este îmbunătățită
2. Conductivitate electrică și termică excelentă
Rezistivitatea este de până la 8 μΩ・m (grad UHP), eficiența ridicată a conversiei energiei electrice și consumul de energie din oțel se reduce cu 3-5%
Conductivitate termică 120-150 W/(m・K), transfer rapid de căldură arcului, scurtarea timpului de topire
3. Stabilitate unică la șoc termic
Coeficientul de dilatare termică este extrem de mic (0,4-0,6 μm/(m・K)), adaptându-se la fluctuațiile de temperatură de 1000 grade/min în timpul procesului de topire
Modul elastic moderat, absorbind stresul termic, reducand riscul de fractura
4. Bună rezistență la coroziune
Inerție chimică puternică, rezistentă la apa din oțel, zgură și eroziunea cu oxigen
Conținut scăzut de cenușă (mai puțin sau egal cu 0,15%), reducând impuritățile care intră în apa din oțel și asigurând calitatea oțelului
5. Prelucrabilitate puternică
Poate fi prelucrat cu precizie în diferite diametre (75-700mm) și lungimi (1800-2700mm), potrivite pentru diferite cuptoare cu arc electric
Îmbinările electrozilor potrivite (același material), permițând utilizarea conexiunii pe mai multe-segmente, reducând frecvența de înlocuire
Dimensiuni specificate și metoda de conectare
1. Seria cu diametru standard (mm)
Dimensiuni mici: 75, 100, 150, 200, 250
Dimensiune medie: 300, 350, 400, 450
Dimensiune mare: 500, 550, 600, 650, 700 (nivel UHP mainstream)
2. Specificații de lungime
Lungime standard: 1800 mm, 2100 mm, 2400 mm, 2700 mm (toleranță ± 50 mm)
Pentru diametre mai mari de 500 mm, lungimea standard este de obicei 2400/2700 mm, potrivită pentru cuptoare cu arc mari
3. Sistem de conectare
Conexiune filetată conică: standard internațional conic 1:16, asigurând continuitate electrică și rezistență mecanică
Materialul îmbinării este același cu corpul electrodului, cu rezistivitate potrivită pentru a evita supraîncălzirea locală

Procesul de producție (nucleul pentru asigurarea performanței)
Selecția materiei prime: cocs de ulei de calitate UHP (miez), cocs de petrol de calitate înaltă{0}}HP/RP, gudron de cărbune ca liant
Sinterizare: 1200-1350 de grade, îndepărtați componentele volatile, îmbunătățiți stabilitatea materiilor prime
Amestecare / turnare: controlați gradarea particulelor, crește densitatea
Recoacere: 900-1200 grade, carbonizați liantul
Imersie: imersiuni multiple (grad UHP de 2-3 ori), reduce porozitatea, crește rezistența
Grafitizare: 2800-3000 de grade, creșterea gradului de grafitizare, reducerea rezistivității
Prelucrare la mașină: Prelucrare de precizie a firelor pentru a asigura acuratețea conexiunii


Performanță - Cost - Durată de viață
Electrozii de grafit utilizați în cuptoarele cu arc electric pentru fabricarea oțelului sunt consumabilele „inima” în industria siderurgică modernă, iar performanța lor afectează în mod direct eficiența și costul topirii. Electrozii de grafit utilizați în cuptoarele cu arc electric pentru fabricarea oțelului sunt consumabilele „inima” în industria siderurgică modernă, iar performanța lor afectează în mod direct eficiența și costul topirii. Electrozii de calitate UHP, cu avantajele lor, cum ar fi materiile prime de cocs în formă de ac-, gradul de grafitificare ridicat, rezistivitate scăzută și rezistență ridicată, au devenit alegerea preferată pentru cuptoarele mari cu arc electric. Consumul pe tonă de oțel poate fi redus la 1,6-2,0 kg, sporind semnificativ beneficiile economice.
Nu doar o firmă tradițională de cibernetică și imigrare
Există locații în Statele Unite ale Americii, precum și la nivel național. Organizația a fost înființată în anul 2000 pe baza unei mici idei concepute de promotorii săi care a fost înființată.
Tag-uri populare: electrod de grafit / electrod de grafit pentru fabricarea oțelului de sâmbure, electrod de grafit din China / electrod de grafit pentru producția de oțel de streapă, furnizori, fabrică, placă bipolară pentru pile de combustie, graphite ring mold, knife head graphite mold, metal cast graphite, pemfc bipolar plate, matriță de turnare sub presiune


